En usinage CNC, les paramètres de coupe — vitesse de rotation de la broche, avance de table et profondeur de passe — déterminent directement la qualité de vos pièces, la durée de vie de vos outils et la longévité de votre machine. Une vitesse de coupe trop élevée provoque une usure prématurée de l'outil, voire sa casse en pleine opération ; une avance trop faible génère du frottement au lieu de couper, ce qui surchauffe l'arête et dégrade l'état de surface ; à l'inverse, une avance excessive surcharge la broche, fait vibrer la pièce (broutage) et peut endommager les roulements.
Le calculateur ci-dessous met à jour les résultats en temps réel à chaque modification : aucun bouton à presser, vous voyez l'impact de chaque paramètre instantanément.
Vitesses de coupe recommandées par matériau
Valeurs de référence pour fraise carbure revêtue TiAlN en conditions standard (arrosage émulsion 5 %, montage rigide). Ajustez selon votre outil, votre machine et votre lubrification.
| Matériau | Vc (m/min) | fz — D10 (mm/dent) | Particularité |
|---|---|---|---|
| Aluminium Alu | 200 – 500 | 0,05 – 0,20 | Fraise polie ou revêtue DLC. Évacuation copeaux critique. |
| Acier doux < 500 MPa | 80 – 200 | 0,05 – 0,15 | Facile à usiner. Attention bavures de sortie. |
| Acier mi-dur 500–850 MPa | 60 – 150 | 0,04 – 0,12 | TiAlN conseillé. Arrosage abondant. |
| Acier dur > 850 MPa | 30 – 80 | 0,03 – 0,08 | Faibles engagements. Machine rigide requise. |
| Inox austénitique 304/316 | 40 – 100 | 0,04 – 0,10 | S'écrouit. Avance soutenue, pas de frottement. |
| Fonte grise GG25 | 60 – 150 | 0,06 – 0,15 | Copeaux poudreux. Aspiration recommandée. |
| Titane Ti6Al4V | 30 – 60 | 0,03 – 0,08 | Faible conductivité thermique. Arrosage haute pression. |
| Laiton / Bronze | 150 – 300 | 0,05 – 0,15 | Laiton au plomb : copeaux courts. Bronze phosphoreux abrasif. |
| Plastiques / Composites | 200 – 600 | 0,05 – 0,20 | Vitesse élevée, évite la fusion. 1–2 dents. |
Les trois formules fondamentales
Comprendre les formules vous permet d'adapter les résultats du calculateur à votre situation spécifique.
Vitesse de rotation N
La vitesse à laquelle la broche doit tourner pour que chaque point de l'arête se déplace à la vitesse de coupe optimale. Pour l'aluminium (Vc = 350 m/min) avec une fraise D10 : N ≈ 11 140 tr/min.
Avance de table Vf
La vitesse de déplacement linéaire de l'outil par rapport à la pièce. Plus l'avance est élevée, plus l'enlèvement est rapide — au prix d'un effort de coupe accru.
Débit copeaux Q
Le volume de matière enlevé par minute. Indicateur clé pour estimer le temps d'usinage et vérifier que la puissance de la broche est suffisante (règle : 1 cm³/min d'acier ≈ 0,3 kW requis).
Stratégies d'engagement ae / ap
Le rapport entre profondeur de passe axiale (ap) et engagement radial (ae) définit votre stratégie d'usinage. Deux approches coexistent :
ap faible
ap élevé
ae = largeur
Quand ajuster vos paramètres
Augmenter Vc
- Revêtement haute performance (TiAlN, AlCrN) : +20 à +30 % sur Vc.
- Finition : Vc élevée pour un meilleur état de surface.
- Montage rigide + pièce bridée : exploitez le haut de la plage.
Réduire Vc
- Broutage (bruit strident, marques régulières) : baissez Vc de 15–25 %.
- Usure accélérée (écaillage d'arête) : température excessive, réduisez de 10–20 %.
- Outil long ou fin : le porte-à-faux réduit la rigidité, réduisez Vc et fz.
- Matériau inconnu : commencez toujours par le bas de la plage.
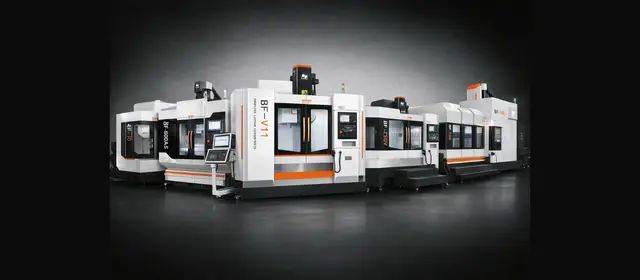
Nos centres d'usinage Baofeng pour tous matériaux
Toutes nos machines sont équipées de broches haute performance, adaptées aux plages Vc des matériaux courants :
- Série V — broche 8 000 à 15 000 tr/min, idéale pour mécanique générale acier/aluminium.
- Série VP — box-type pour les matériaux durs (acier traité, inox, titane).
- Série T — 12 000 tr/min optimisée perçage-taraudage haute cadence.
- Série A — 5 axes jusqu'à 18 000 tr/min pour l'aéronautique et le médical.
Besoin d'un conseil sur vos paramètres de coupe pour votre machine ? Notre équipe technique vous répond sous 24h. Vous cherchez la machine adaptée à votre production ? Lancez notre configurateur.