Les échelles de dureté sont omniprésentes dans l'industrie mécanique : le certificat matière d'un rond d'acier C45 mentionne 197 HB, le tableau de paramètres de coupe de votre fournisseur d'outils raisonne en HRC, et le plan de définition de la pièce spécifie 58 HV. Trois mesures, trois appareils, trois unités — mais un seul matériau. Le convertisseur ci-dessous applique les équivalences normalisées ASTM E140 pour basculer instantanément d'une échelle à l'autre et estimer la résistance à la traction associée.
Pour un machiniste CNC, cette conversion n'est pas un exercice académique : elle conditionne le choix de l'outil (carbure revêtu, CBN, céramique), la vitesse de coupe applicable et la stratégie d'engagement. Une pièce livrée à 52 HRC ne s'usine pas comme une pièce à 220 HB, même si la différence de chiffre paraît anodine.
Pourquoi trois échelles différentes ?
Chaque échelle a été développée pour un domaine d'application spécifique. Connaître leurs forces et leurs limites évite les erreurs de mesure et d'interprétation.
- HRC — Rockwell C : pénétrateur diamant conique, charge 150 kgf. Plage utile 20–70 HRC. Privilégié pour les aciers trempés (outillage, engrenages, axes), mesure rapide, résultat direct sur cadran.
- HB — Brinell : bille carbure de 10 mm, charge 3 000 kgf. Empreinte large qui moyenne les hétérogénéités. Idéal pour métaux mous, fontes et pièces moulées. Peu précis au-delà de 450 HB (déformation de la bille).
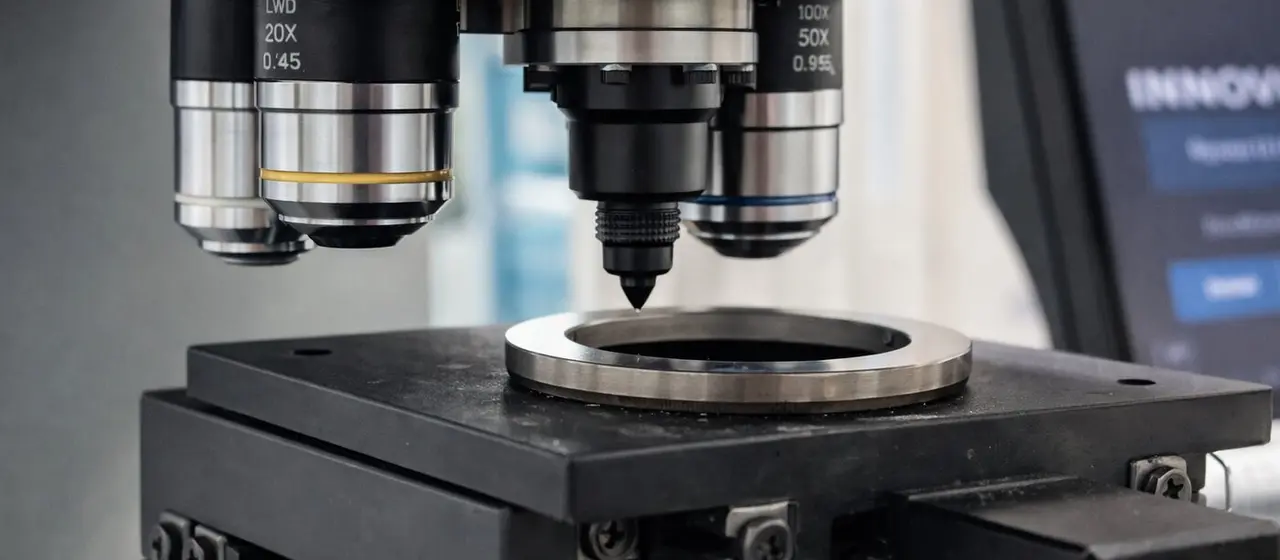
- HV — Vickers : pénétrateur diamant pyramidal, charges de 1 gf à 120 kgf. Couvre toute la plage, du plomb au carbure. Utilisé pour sections minces, revêtements, traitements superficiels (nitruration, cémentation), mesures de microdureté.
Le convertisseur applique une interpolation linéaire entre les points de référence de la norme ASTM E140, tableau 1 (aciers au carbone et faiblement alliés). Pour les aciers inoxydables, les fontes ou les alliages non-ferreux, les équivalences peuvent différer de 5 à 10 %.
Table de référence complète ASTM E140
Équivalences officielles pour aciers au carbone et aciers faiblement alliés. Les valeurs intermédiaires sont obtenues par interpolation linéaire.
| HRC | HB (bille 10 mm, 3 000 kgf) | HV (pyramide diamant) | Rm approchée (MPa) |
|---|---|---|---|
| 20 | 226 | 238 | 738 |
| 22 | 237 | 248 | 774 |
| 24 | 247 | 260 | 812 |
| 26 | 258 | 272 | 852 |
| 28 | 271 | 286 | 900 |
| 30 | 286 | 302 | 952 |
| 32 | 301 | 318 | 1 005 |
| 34 | 316 | 336 | 1 062 |
| 36 | 331 | 354 | 1 117 |
| 38 | 346 | 372 | 1 172 |
| 40 | 362 | 392 | 1 234 |
| 42 | 378 | 412 | 1 296 |
| 44 | 395 | 434 | 1 365 |
| 46 | 413 | 458 | 1 441 |
| 48 | 432 | 484 | 1 524 |
| 50 | 451 | 513 | 1 607 |
| 52 | 471 | 545 | 1 696 |
| 54 | 492 | 580 | 1 793 |
| 56 | 515 | 620 | 1 899 |
| 58 | 539 | 660 | 2 012 |
| 60 | 564 | 697 | 2 130 |
| 62 | 591 | 737 | 2 255 |
| 64 | 620 | 783 | 2 393 |
| 66 | 650 | 832 | 2 540 |
| 68 | 682 | 890 | 2 700 |
Formules d'équivalence approchées
Pour les estimations rapides sans interpolation de table, ces relations empiriques donnent un ordre de grandeur correct sur la plage 20–60 HRC pour les aciers au carbone.
HRC vers HV (Vickers)
Exemple : pour 40 HRC, HV ≈ 223 × 1,0140 ≈ 333. La table ASTM donne 392, soit un écart de 15 % au-delà de 40 HRC. La table reste plus fiable.
HB vers Rm (résistance à la traction)
C'est la relation la plus utilisée en pratique : un acier 200 HB présente une résistance à la traction d'environ 690 MPa. Au-delà de 450 HB, la relation devient non linéaire et doit être tabulée.
HV vers HB
Les deux échelles sont très proches en valeur absolue jusqu'à 400 points, ce qui explique qu'elles soient souvent utilisées de façon interchangeable dans les documents techniques.
Trois indicateurs clés à retenir
× HB
HRC
HV/HB
Quelle dureté pour quel usinage ?
Le choix de la stratégie d'usinage et de l'outil dépend directement de la dureté de la pièce. Voici le guide pratique par plage HRC.
Moins de 20 HRC (< 226 HB) — Facile à usiner
Aciers doux, alliages d'aluminium, laitons, fontes grises classiques. Vc élevée (100–500 m/min selon matière), avances soutenues, outils carbure non revêtu ou revêtu TiN. Productivité maximale, usure d'outil minimale. Attention aux bavures de sortie sur les aciers très doux (< 400 MPa) qui s'écrouissent au lieu de casser.
20 à 35 HRC (226–316 HB) — Usinage standard
Aciers de construction C45, 42CrMo4 normalisé, 25CrMo4, inox austénitiques 304/316. Carbure revêtu TiAlN ou AlCrN, Vc 60–150 m/min, arrosage émulsion 5 %. C'est la zone de confort pour la plupart des centres d'usinage standard. Broche 8 000–12 000 tr/min suffisante.
35 à 45 HRC (316–413 HB) — Usinage difficile
Aciers trempés revenus (traitement avant finition), aciers à outils X155CrMoV12 recuits, aciers maraging solubilisés. Carbure spécial grain fin, revêtement multicouche AlTiSiN, Vc réduite à 40–80 m/min, avances modérées. Rigidité machine critique — les vibrations provoquent un écaillage rapide de l'arête. Préférez les centres box-type.
45 à 55 HRC (413–492 HB) — Usinage dur
Aciers d'outillage trempés, matrices d'injection traitées, pignons cémentés trempés. CBN (nitrure de bore cubique) ou céramique mixte Al2O3+TiC, Vc 80–200 m/min mais avec engagements très faibles (ap < 0,3 mm, ae < 0,1×D). Stratégie de type tournage dur en fraisage. Pas d'arrosage (choc thermique sur le CBN), air comprimé uniquement. Machine ultra-rigide indispensable.
Plus de 55 HRC (> 492 HB) — Usinage très dur
Aciers HSS, carbure de tungstène fritté, céramiques techniques. Outils PCD ou CBN spécialisés, Vc faible 30–60 m/min, micro-engagements, stratégies trochoïdales courtes. Souvent plus rentable de passer à la rectification ou à l'électroérosion (EDM) pour les géométries complexes. Le fraisage dur reste réservé aux finitions de formes qui ne peuvent pas être rectifiées.
Nos solutions machines selon la dureté visée
La plage de dureté que vous usinez régulièrement conditionne directement le choix du type de centre. Voici nos recommandations :
- Série V — centres verticaux à colonne mobile, parfaits pour l'usinage standard jusqu'à 35 HRC. Broches 8 000–15 000 tr/min, structure éprouvée, rapport qualité-prix optimal pour la mécanique générale.
- Série VP — centres box-type à rampes sur 4 faces, spécialement conçus pour l'usinage des matériaux durs (au-delà de 45 HRC). Rigidité statique et dynamique supérieure, amortissement des vibrations, indispensable pour le CBN et la céramique.
- Différence structurelle entre les deux architectures : lire notre guide Guidage linéaire vs box-type.
Vous hésitez sur le type de machine adapté à vos matériaux traités ? Notre équipe technique vous conseille sous 24h et peut organiser un essai d'usinage sur vos propres pièces — y compris en acier à 58 HRC.